
ISO 9001
TÜV Italia S.r.l.
Documentação técnica
ENGENHARIA ITALIANA · CINCO ESPECIALISTAS
Um ponto de contato comum coordena a avaliação técnica e comercial com a empresa adequada.
Fundição sob alta e baixa pressão · Gravidade · Injeção plástica · Compressão.
5 empresas especializadas. Um ponto de contato comum.
81+
máquinas e equipamentos de produção
41+
centros de usinagem e fresagem
Use Espaço para pausar ou retomar. Você também pode tocar ou clicar em um espaço vazio da faixa. Os logotipos abrem suas fontes.





CAPACIDADE INDUSTRIAL
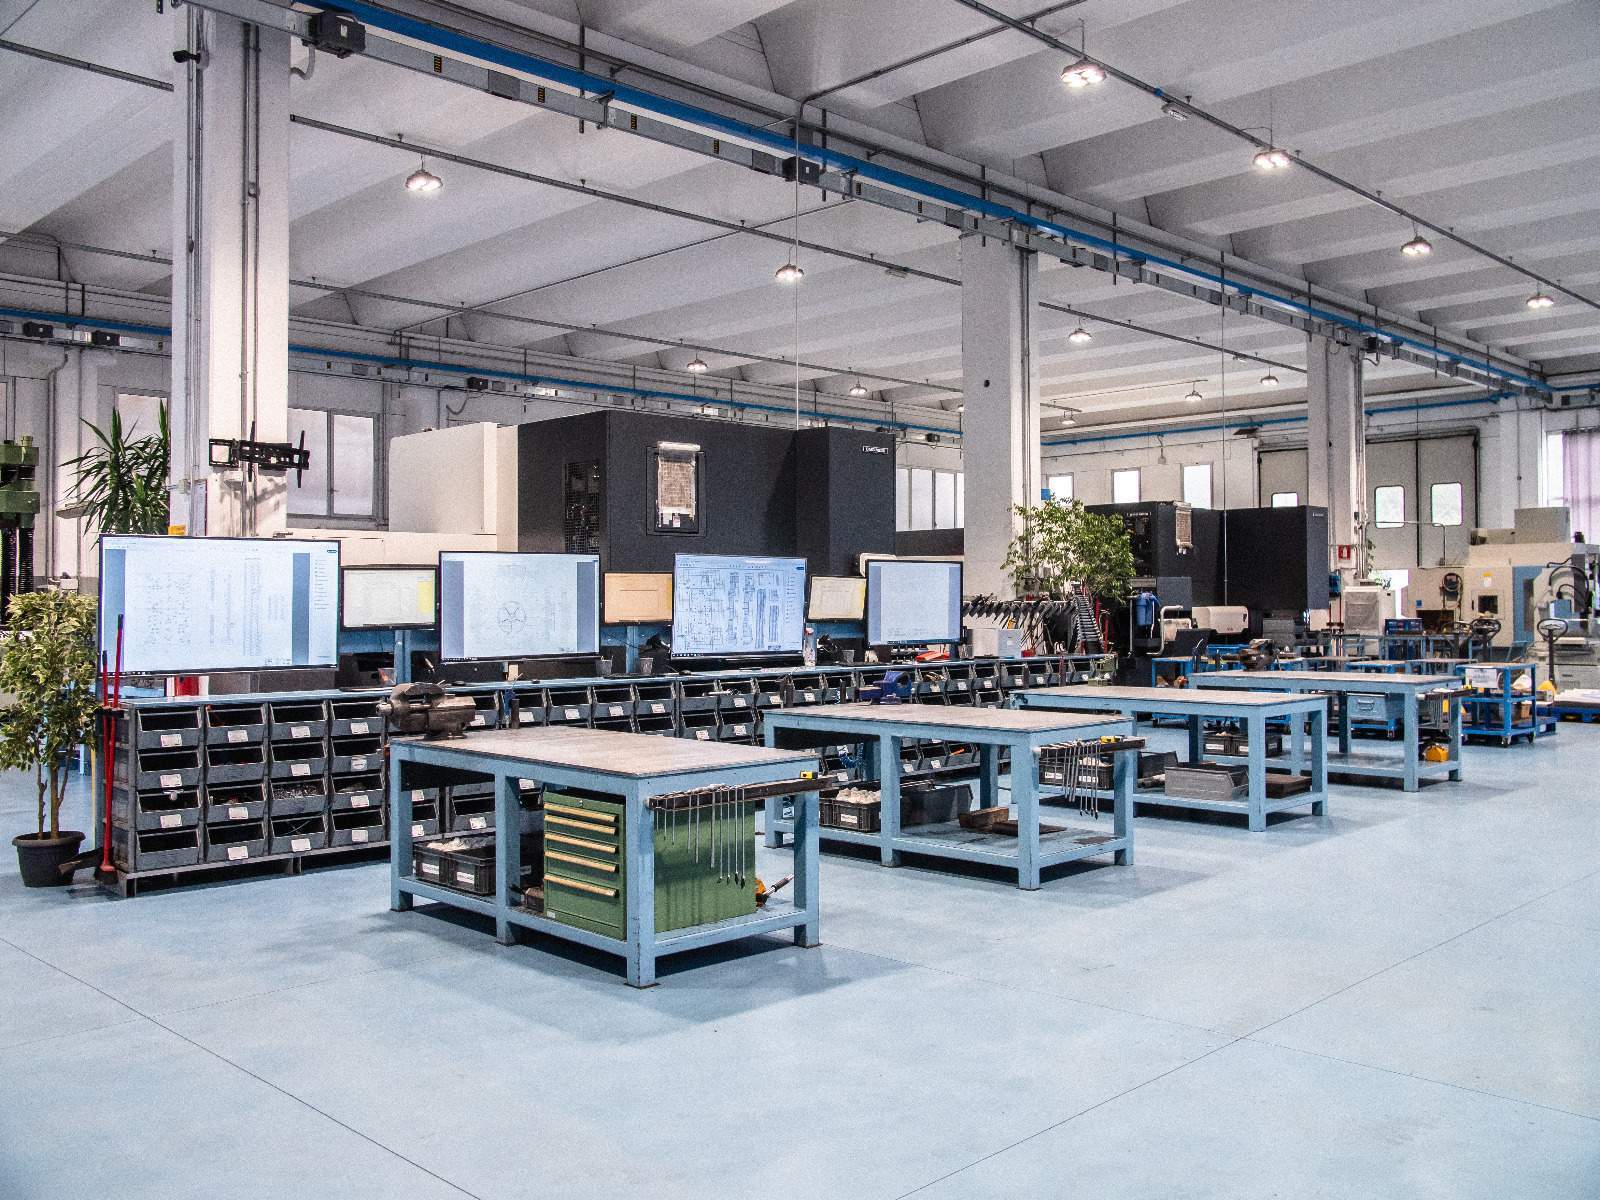
Fresagem, eletroerosão, furação e ajuste. Cada operação resolve uma parte diferente do molde.
41+
Cavidades, machos, insertos e placas. Uma base de usinagem de 3, 4 e 5 eixos para trabalhar superfícies, acessos e tamanhos diferentes.
81+
As oito famílias fazem parte do total; os centros de usinagem estão incluídos. A metrologia é contada separadamente.
Contagem mínima baseada em fontes e declarações de diferentes datas. A seleção de equipamentos e a disponibilidade são avaliadas para cada projeto.
Da produção anual aos testes do molde: recursos para dimensionar seu projeto.
Pelo menos
80
moldes / ano declarados
>150
t de aço fresado / ano
Até
60
t · peso máximo do molde
Documentação técnica fornecida
Até
1.000
t · testes de compressão
Documentação técnica fornecida
superfície não especificada
Documentação técnicasuperfície da planta declarada
Documentação técnica fornecida
superfície de produção
Documentação técnicaÁreas declaradas com seu escopo original. Armazenamento e transporte são definidos conforme o molde e o destino; solicite a avaliação ao ponto de contato comum.
550
Cobertura documental parcial da rede. Potência instalada; não é geração anual.
Referências documentais de sistemas de gestão para avaliar os requisitos do seu fornecimento.
TÜV Italia S.r.l.
Documentação técnica
SQS / IQNet
Documentação técnicaA validade, a unidade e o escopo aplicáveis são confirmados para cada fornecimento.
As fontes incluem certificados e marcas publicados, com diferentes períodos e níveis de detalhe. A documentação disponível não estabelece uma certificação conjunta da rede.
Encontre a especialidade para seu componente: selecione um processo para ver o escopo, as empresas competentes e o que convém avaliar.
Qual liga, componente e prensa seu projeto requer?
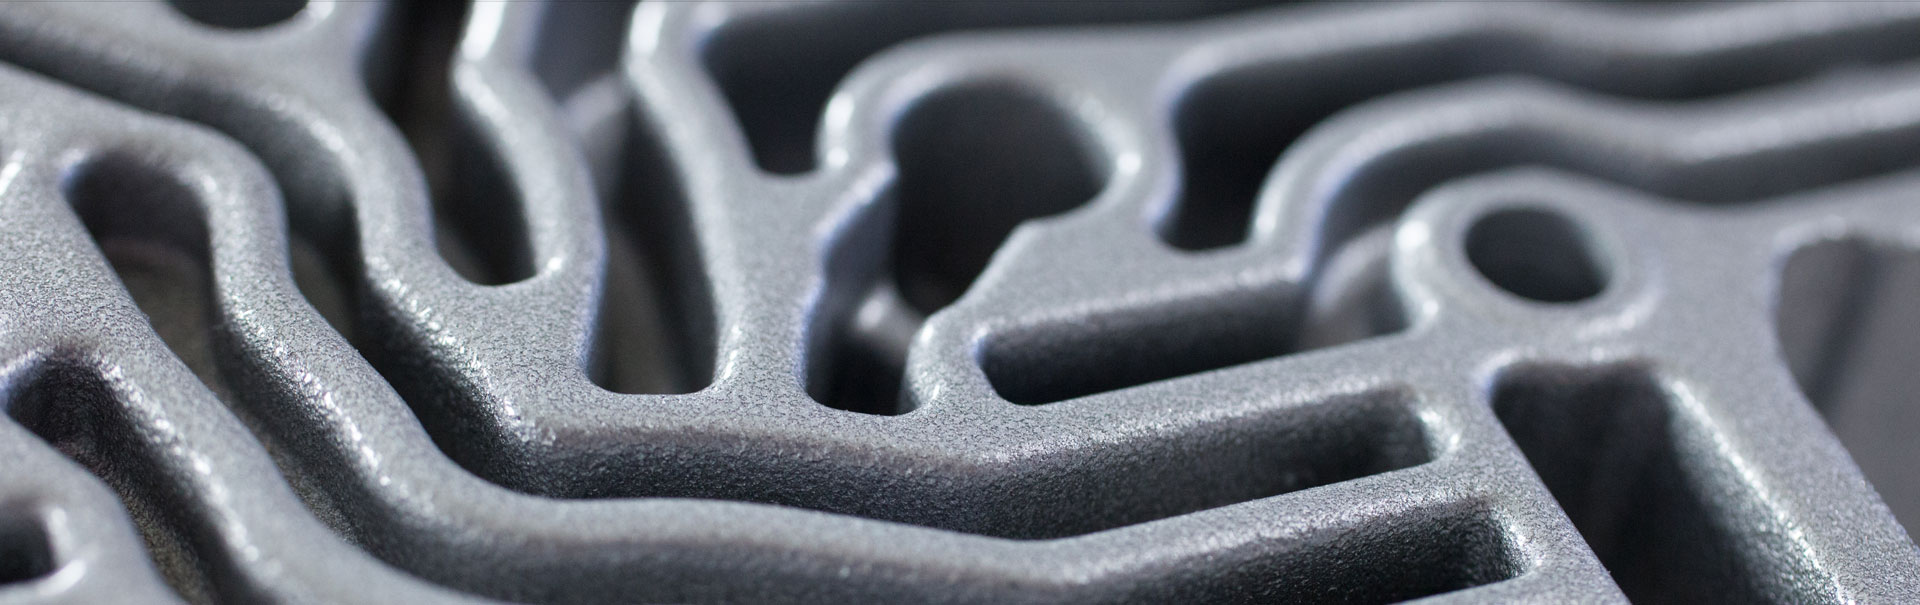
Ferramental para fundição sob alta pressão, com capacidades de squeeze pins, vácuo e jet cooling para controlar preenchimento e solidificação.
O que convém avaliarAntes de comparar propostas, convém esclarecer liga, tamanho da prensa e tolerâncias críticas: condicionam o projeto do molde.
Escopo e materiaisAlumínio e ligas leves
Documentação técnicaEtapas disponíveis conforme a empresa e o projeto.
Análise de viabilidade da peça, riscos de metalização e deformação e otimização do processo de fundição.
Projeto 2D/3D CAD/CAM/CAE para câmara fria em alumínio e latão e câmara quente em zamak, com integração CAD/CAM 3D.
Simulação de vazamento, também com colaboradores qualificados. O escopo do estudo é acordado para o projeto.
Fresamento, furação e mandrilamento para construir o molde. Tratamentos térmicos por fornecedores especializados, conforme os requisitos.
Relatórios dimensionais CMM, medição na máquina e amostragem preventiva. Os testes e entregáveis são acordados por projeto.
Defina os entregáveis com a empresa responsável Desenhos e modelo, escopo da simulação, relatórios dimensionais e plano de testes: selecione os documentos necessários para seu fornecimento.
Qual componente e quais condições de fundição precisam ser avaliados?
Moldes para fundição sob baixa pressão, com engenharia de fundição, estudos de vazamento e apoio à amostragem conforme o projeto.
O que convém avaliarDefina o componente, a liga e a sequência de preenchimento para avaliar o molde de baixa pressão e os testes a planejar.
Escopo e materiaisProjeto e amostragem de fundição
Documentação técnicaEtapas disponíveis conforme a empresa e o projeto.
Desenvolvimento do ferramental a partir de desenhos 2D, modelos 3D ou amostras físicas, dentro da oferta de moldes de baixa pressão da rede.
Estudos e simulação de vazamento. A aplicação a um molde de baixa pressão e o escopo do estudo são definidos para cada projeto.
Construção com capacidades de fresamento CNC, torneamento e eletroerosão, selecionadas conforme a geometria e os requisitos do molde.
Assistência à amostragem e apoio posterior na fundição. A intervenção em baixa pressão é acordada no escopo do fornecimento.
Defina os entregáveis com a empresa responsável Desenhos e modelo, escopo da simulação, relatórios dimensionais e plano de testes: selecione os documentos necessários para seu fornecimento.

Qual liga e quais geometrias internas o ferramental deve atender?
Ferramental por gravidade, coquilhas e caixas de machos para latão e alumínio, com soluções a quente, a frio e Cordis.
O que convém avaliarEsclareça a liga e as geometrias internas: determinam o número de machos e o tipo de molde permanente.
Escopo e materiaisAlumínio e latão
Documentação técnicaEtapas disponíveis conforme a empresa e o projeto.
Análise de viabilidade técnica e co-design da peça, molde permanente ou caixa de machos.
Projeto CAD/CAM do ferramental e projeto 2D/3D de moldes de gravidade para alumínio.
Simulação de vazamento para moldes permanentes por gravidade, junto ao projeto do ferramental e à preparação da amostragem.
Fabricação de moldes permanentes e caixas de machos para latão e alumínio, com montagem e testes do molde.
Controle de qualidade e relatórios dimensionais CMM. Cotas, tolerâncias e documentação são acordadas conforme o fornecimento.
Amostragem na fundição e apoio posterior, com prototipagem disponível quando o projeto exige.
Defina os entregáveis com a empresa responsável Desenhos e modelo, escopo da simulação, relatórios dimensionais e plano de testes: selecione os documentos necessários para seu fornecimento.
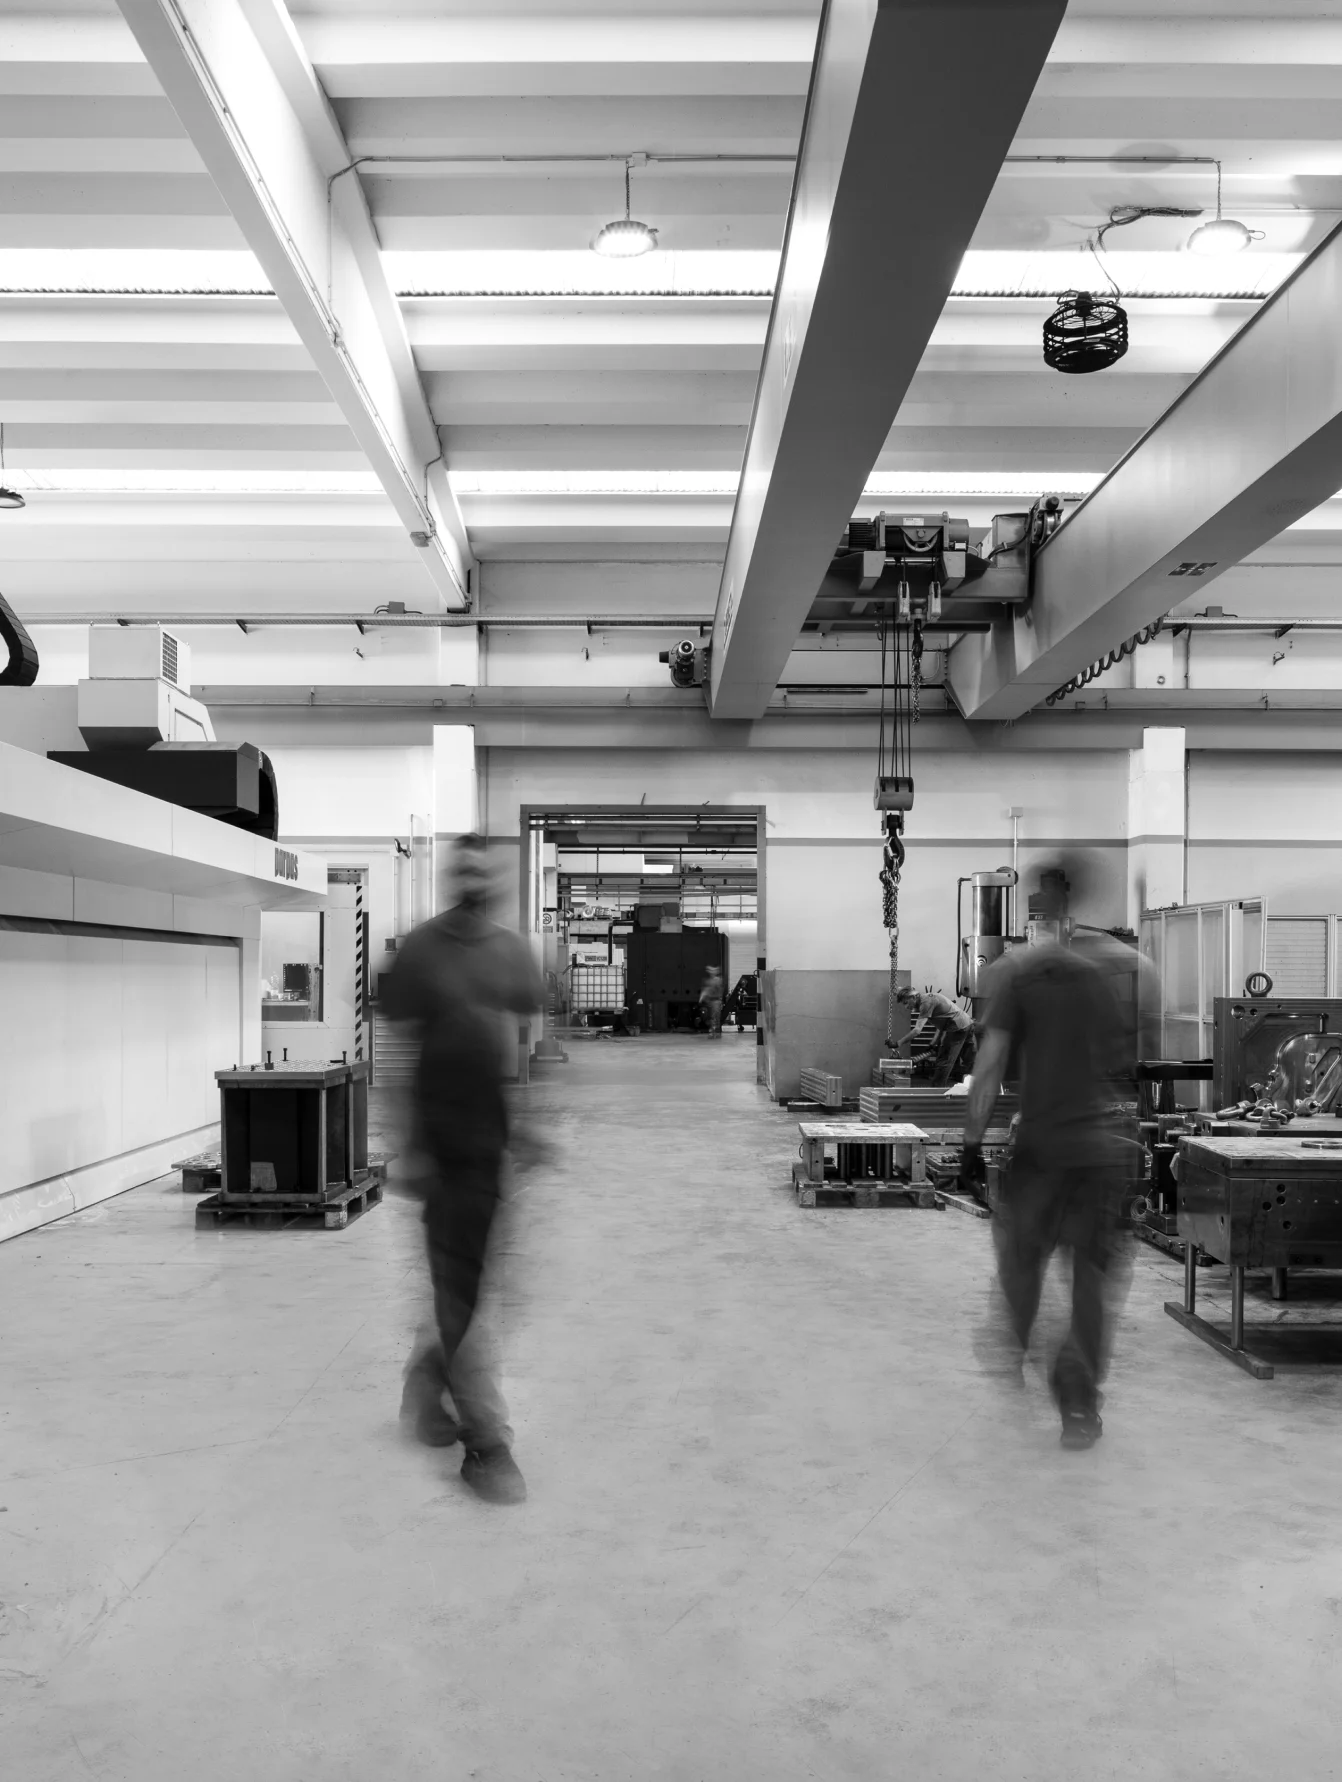
Qual termoplástico, acabamento e número de materiais você precisa?
Moldes de injeção de termoplásticos, com capacidades de assistência por gás, superfície Classe A e variantes 2K/3K.
O que convém avaliarInforme material, número de componentes (2K/3K) e acabamento exigido para avaliar o molde e o ciclo previsto.
Escopo e materiaisTermoplásticos · 2K · 3K
Documentação técnicaEtapas disponíveis conforme a empresa e o projeto.
Análise do produto e seus requisitos de moldagem, com co-design e desenvolvimento 3D conforme o escopo solicitado.
Engenharia e projeto CAD/CAM/CAE, com capacidade documentada de análise Moldflow. Sua aplicação é definida conforme o material e o projeto.
Fabricação e montagem do molde, com serviço adicional de fresamento para ferramental de plástico.
Verificação dimensional e relatórios CMM. Capacidades documentadas PPAP e Cp/Cpk; o pacote documental é acordado para cada fornecimento.
Testes, amostragem, pré-séries e reparo do molde. A manutenção é planejada conforme as necessidades do projeto.
Defina os entregáveis com a empresa responsável Desenhos e modelo, escopo da simulação, relatórios dimensionais e plano de testes: selecione os documentos necessários para seu fornecimento.
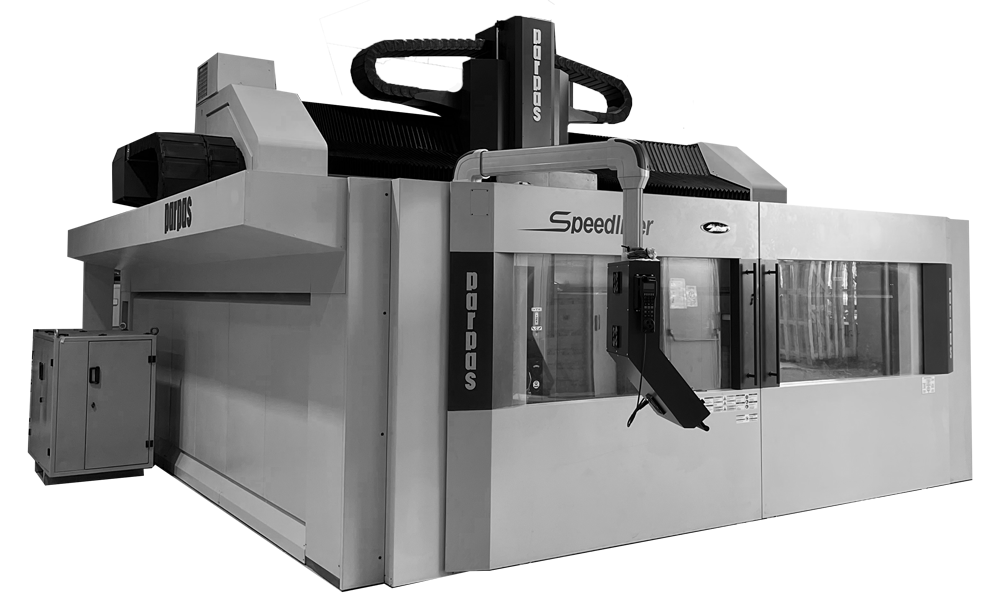
Qual composto, geometria e acabamento a peça requer?
Moldes de compressão e injeção-compressão para BMC, SMC, GMT e LFT, e ferramental de corte para compósitos.
O que convém avaliarCompartilhe o composto (SMC, BMC, GMT, LFT), a geometria e o acabamento para avaliar ferramental e condições de prensagem.
Escopo e materiaisSMC · BMC · GMT · LFT
Documentação técnicaEtapas disponíveis conforme a empresa e o projeto.
Desenvolvimento de moldes de compressão para SMC, LFT e GMT, além de injeção-compressão BMC, com análise e projeto do ferramental.
Fabricação e montagem com capacidades documentadas de fresamento multieixo e eletroerosão, conforme o projeto do molde.
Controle dimensional do molde e verificação com dispositivos de controle. Relatórios e critérios de aceitação são acordados para cada projeto.
Testes de compressão com capacidades documentadas de até 1.000 t, conforme a apresentação técnica fornecida. O teste é definido para cada molde.
Amostragem, pré-séries, testes e manutenção do molde: capacidades selecionadas conforme o escopo do projeto.
Defina os entregáveis com a empresa responsável Desenhos e modelo, escopo da simulação, relatórios dimensionais e plano de testes: selecione os documentos necessários para seu fornecimento.
Casos publicados pelas empresas do grupo. Cada ficha indica componente, processo, material e requisito quando a fonte especifica.
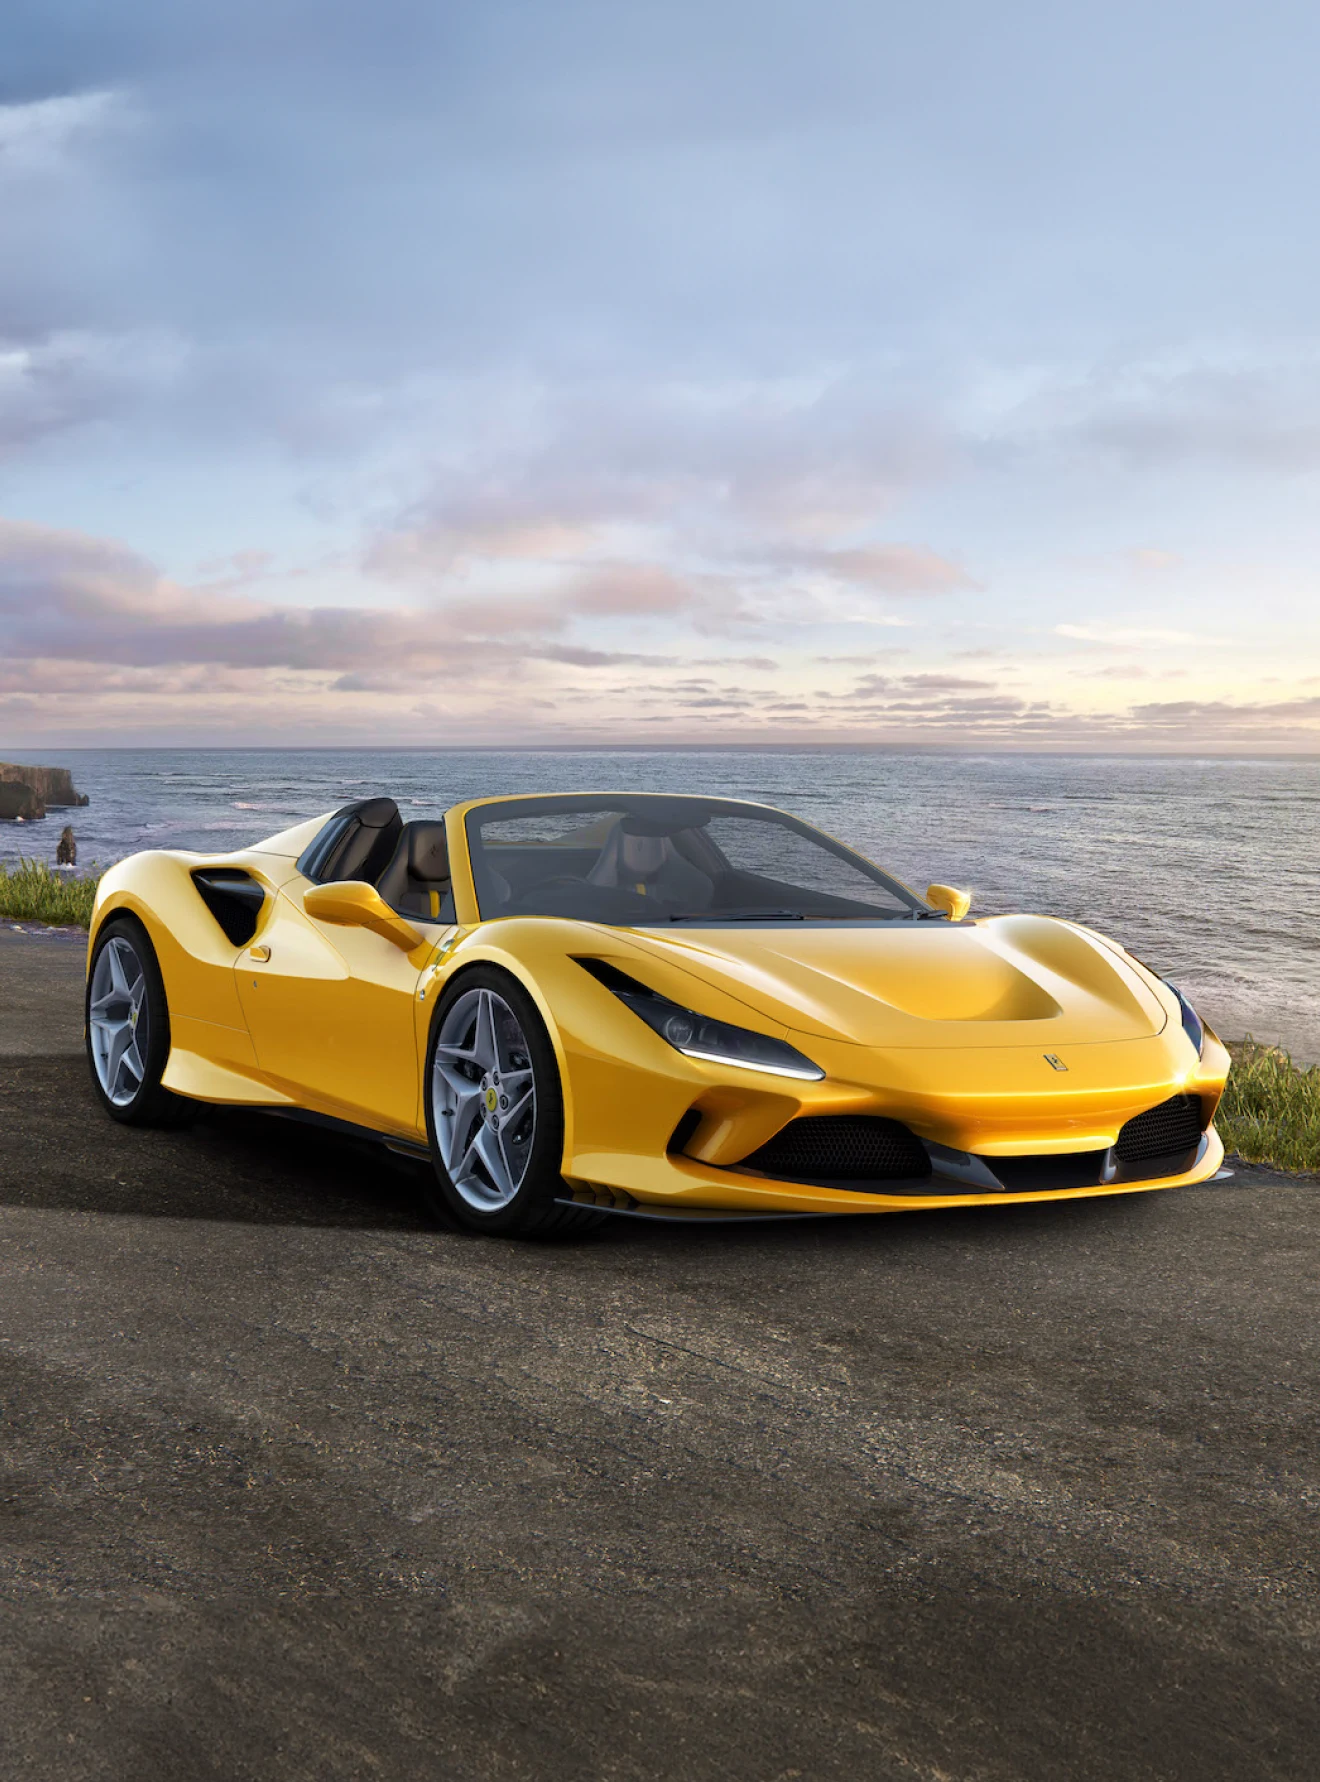
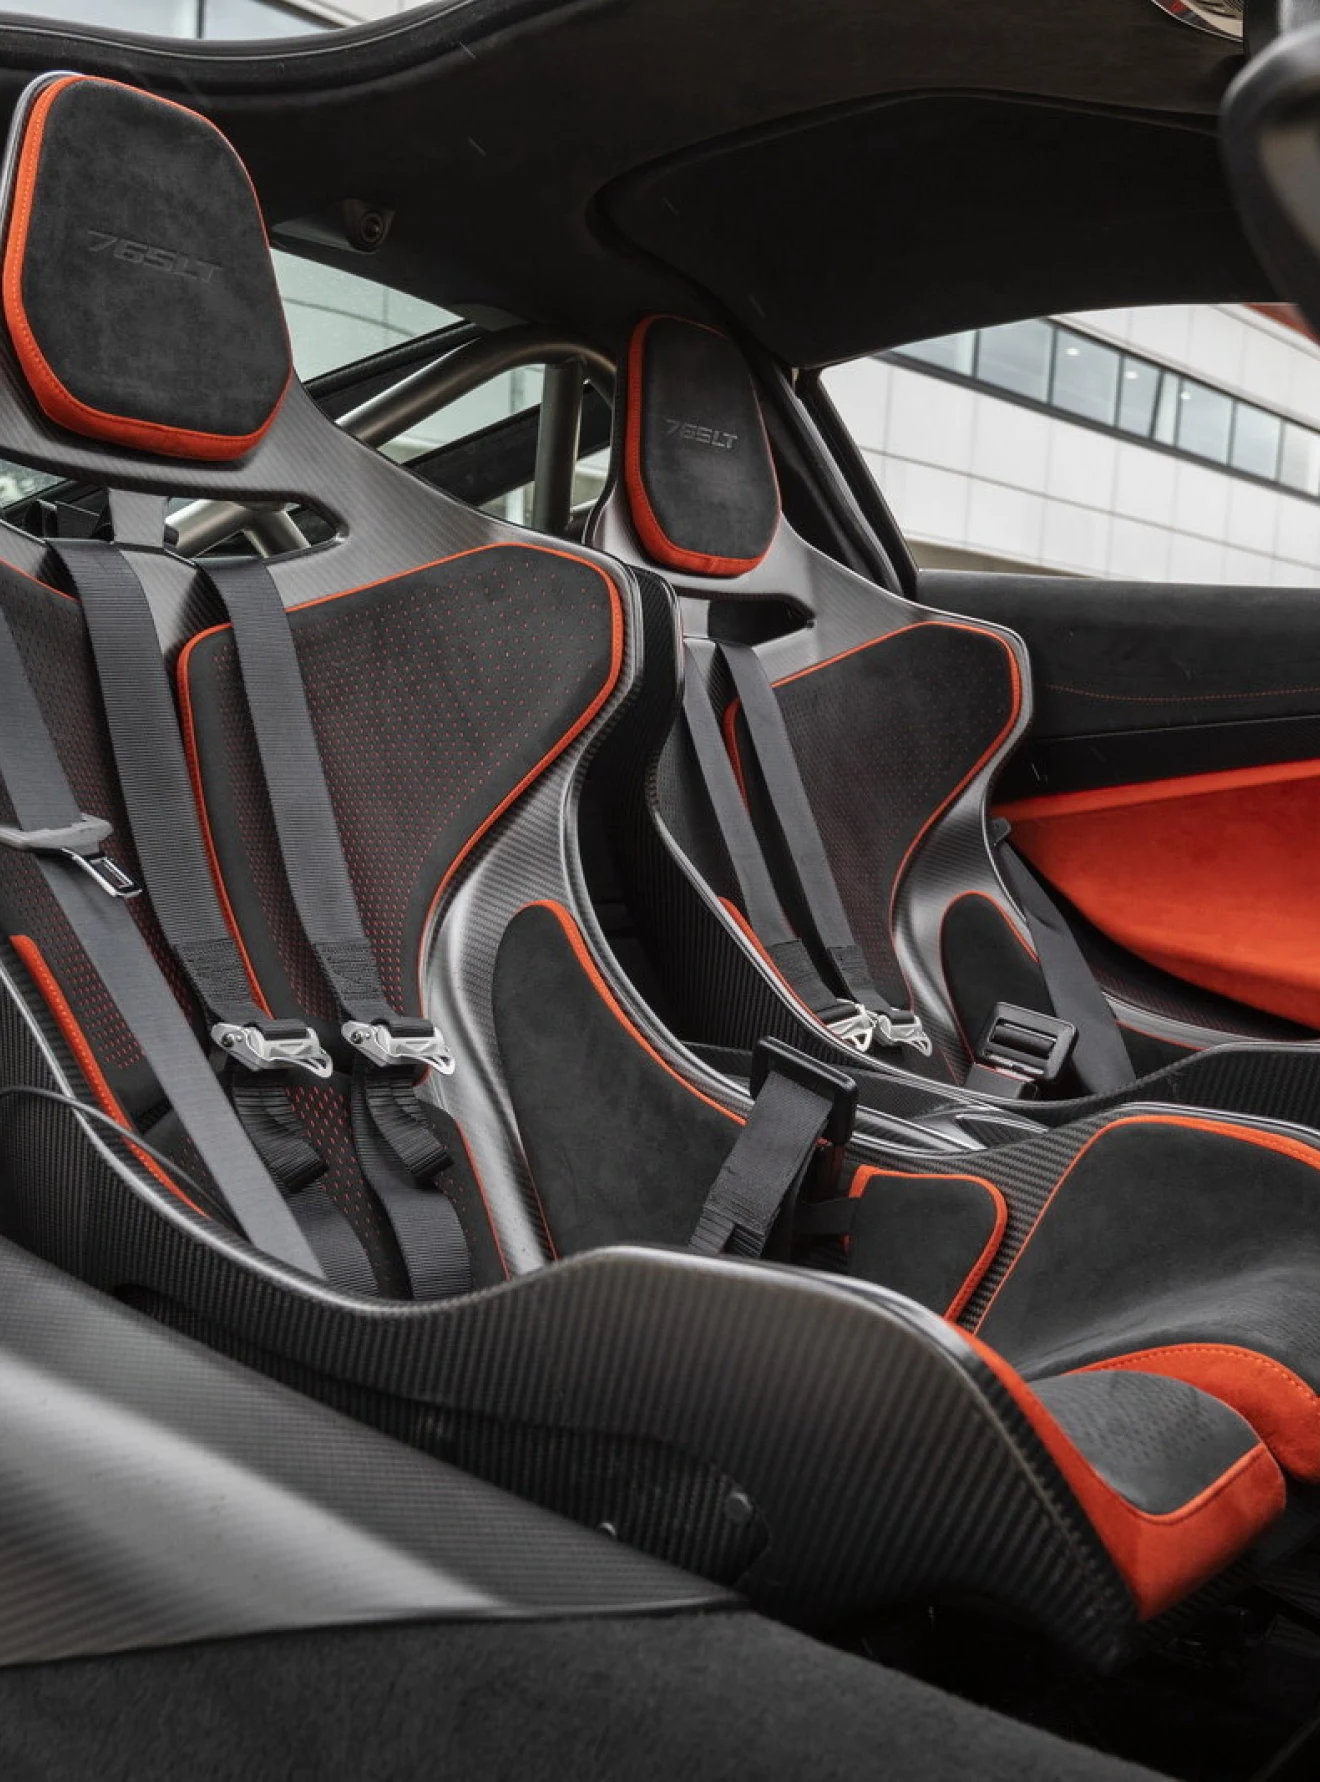
Caso do portfólio da rede: Porsche Macan · Mercedes G-Class · Kartell
As referências pertencem às empresas indicadas; não representam contratos do Italian Mold Group com as marcas exibidas.

Carcaça de transmissão em Silafont 36, com 670 × 350 × 340 mm. Caso do portfólio da rede.
ATLAS DE EQUIPAMENTOS
Material, profundidade, acesso da ferramenta e acabamento necessário definem a rota de fabricação. Estas são as funções do parque de equipamentos e os modelos documentados.
41+ centros de usinagem e fresagem
A ferramenta remove material para gerar cavidades, machos e superfícies de partição. Eixos adicionais permitem orientar a ferramenta para faces inclinadas; raios internos e áreas inacessíveis podem exigir eletroerosão.
O torneamento gera diâmetros, ressaltos, alojamentos e roscas ao redor de um eixo. É usado em componentes cilíndricos do molde; uma superfície livre ou uma cavidade não axial exige outra operação.
CMZ TD35, BIGLIA 650 YS e BIGLIA 465 T2 Y2; a contagem também inclui tornos manuais e automáticos.
Diâmetro, comprimento, material e fixação definem o equipamento e a operação.
A eletroerosão usina materiais eletricamente condutores. Na penetração, um eletrodo forma cavidades e detalhes profundos; a fio, recorta perfis passantes. São duas funções diferentes.
ONA IRIS 6 e CDM ROVELLA 1200 CNC por penetração; MAKINO U6 H.E.A.T e FANUC Robocut α-C600iB a fio. OPS Ingersoll declara um trocador de 50 eletrodos.
Útil quando o acesso ou o raio da fresa limita a geometria. São avaliados a condutividade do material e o acabamento solicitado.
O rebolo abrasivo trabalha planos e superfícies de contato após o desbaste ou o tratamento térmico previsto. Ajuda a preparar apoios e faces de acoplamento do conjunto.
FAVRETTO MB130 e STANFOR estão entre as retificadoras documentadas.
O acabamento e a geometria que podem ser retificados são definidos para a peça. Uma cavidade tridimensional complexa geralmente exige fresagem, EDM ou outra operação específica.
A furação profunda permite criar canais internos, por exemplo para circuitos de refrigeração. A microfuração e a furadeira radial atendem diâmetros, acessos e tarefas diferentes.
IMSA MF1450 EVO: até 9 eixos e profundidade de furação de 1.500 mm. Também constam CR TECHNOLOGY, SY3545 EDM e a furadeira radial BERGONZI.
A profundidade de 1.500 mm corresponde à operação de furação, não ao tamanho do molde. São avaliados diâmetro, material, interseções e acesso ao canal.
As prensas de ajuste permitem fechar o molde de forma controlada e verificar o contato entre suas partes durante a montagem. São usadas para detectar e corrigir áreas de ajuste.
MILLUTENSIL MIL 143.044 e MILLUTENSIL BV 30E-R estão entre as prensas de ajuste documentadas.
São avaliados dimensões, peso, pontos de apoio e escopo do ajuste. O teste do processo de injeção ou fundição exige um ensaio específico.
A soldagem a laser adiciona material de forma localizada em reparos. A marcação e a gravação identificam peças ou atuam sobre sua superfície. São aplicações diferentes, especificadas separadamente.
Uma soldadora SISMA e uma máquina TECH LASERBERG. A documentação inclui serviços de soldagem, marcação e gravação a laser.
São avaliados material, área a reparar ou marcar, acesso e acabamento necessário para definir a intervenção.
Outras 11 máquinas-ferramenta estão incluídas no total declarado, com tipologia não detalhada nas fontes.
VISI, PowerMill, hyperMILL e Tebis estão entre as ferramentas documentadas. O modelo e as trajetórias são preparados conforme a geometria, o material e as operações previstas.
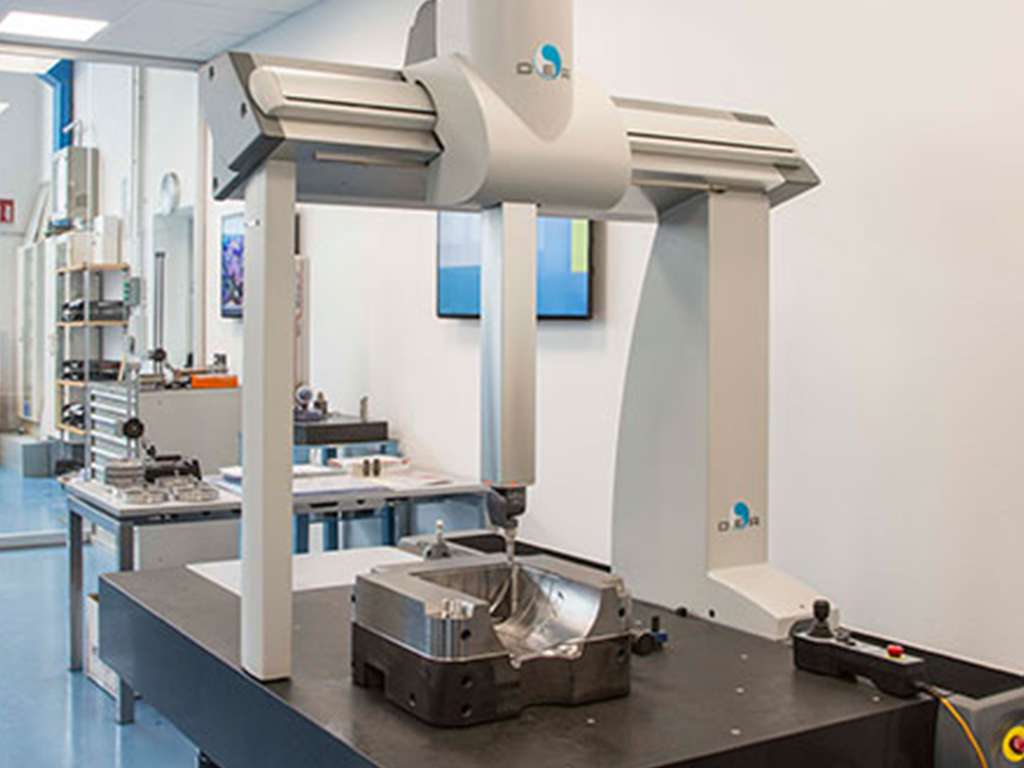
2 CMM HEXAGON Global e 1 braço FARO, fora das 81 unidades de produção. A medição permite comparar cotas e superfícies com o desenho e definir o relatório necessário ao projeto.
Do componente à avaliação técnica e comercial, com um ponto de contato comum que coordena as empresas pertinentes.
Defina o componente e o processo
Informe qual peça você precisa, com qual material e processo previsto, ainda que o processo esteja por decidir.
O ponto de contato comum coordena a avaliação
Um ponto de contato comum encaminha a solicitação às empresas competentes e coordena a avaliação técnica e comercial.
Você define escopo e validação com a empresa
A empresa responsável define com você o escopo técnico e comercial, a validação e o contrato do projeto.
Nesta demonstração, prepare e baixe sua solicitação. Para iniciar a avaliação, compartilhe-a por um contato oficial.
Respostas práticas sobre coordenação, confidencialidade, validação, entrega e custo.
O Italian Mold Group conta com um ponto de contato comum que coordena a avaliação técnica e comercial com a empresa adequada. A responsabilidade técnica e contratual do projeto é definida com a empresa selecionada.
Não. Esta versão prepara um arquivo local que você pode copiar e baixar. Não recebe solicitações, não envia seus dados e o e-mail exibido é demonstrativo.
Para preparar o resumo basta uma descrição não confidencial. Antes de compartilhar desenhos, defina com a empresa destinatária o canal e as condições de confidencialidade. Esta demonstração não aceita arquivos CAD.
Defina com a empresa os critérios de aceitação, os testes, as amostras e os relatórios, além dos marcos de acompanhamento e das responsabilidades de cada parte.
O site está disponível em espanhol, português e inglês. Confirme com o ponto de contato comum o idioma da avaliação técnica e comercial.
A rede oferece capacidades de manutenção de moldes. Peça que a proposta detalhe logística, alfândega, seguro, peças de reposição e assistência, incluindo o local de prestação do serviço.
Esclareça com a empresa cada item: engenharia e simulação, construção e componentes, tratamentos e acabamentos, testes e materiais, alterações incluídas ou excluídas, embalagem, transporte, aceitação e peças de reposição. São condições a definir, não preços nem inclusões garantidas. Peça que cada item indique o que está incluído e o que será orçado separadamente.
A área de armazém, a capacidade de estantes, o nível de estoque e o prazo de produção não foram publicados. Compartilhe com o ponto de contato comum o volume do projeto, o armazenamento e o envio previstos para definir esses pontos com a empresa.
Cada empresa mantém a sua especialidade. Um ponto de contato comum coordena a avaliação técnica e comercial com a empresa adequada.
Especialista italiana em moldes de injeção e compressão para termoplásticos e compósitos. Projeta e constrói ferramental de média e grande dimensão, com acabamento Classe A e assistência por gás.
Pergunta útilSua peça exige acabamento Classe A ou uma variante 2K/3K? Descreva-a para avaliar o molde.
Integra projeto, construção, metrologia e manutenção do molde. Atua em fundição sob pressão de ligas leves, injeção plástica e fundição por gravidade do alumínio.
Pergunta útilPrecisa definir cotas críticas, amostragem ou manutenção do molde? Indique para definir o plano de controle.
CMM
controle dimensional Hexagon
Constrói moldes para fundição sob alta pressão desde 1976, com engenharia de fundição e controle de processos. Aplica squeeze pins, vácuo e jet cooling para o controle do processo.
Pergunta útilQual liga, componente e prensa definem seu projeto? Compartilhe para avaliar o molde HPDC.
Squeeze pins
vácuo e jet cooling
Fabricante de coquilhas e caixas de machos desde 1978 para a fundição por gravidade de latão e alumínio. Oferece fresagem para moldes de injeção e matrizes.
Pergunta útilQual geometria interna as caixas de machos devem atender? Descreva-a para avaliar o ferramental.
Modelação e moldes para fundição desde 1985. Desenvolve coquilhas por gravidade, moldes de baixa e alta pressão e caixas de machos a quente, a frio e Cordis.
Pergunta útilVocê parte de um desenho 2D, de um modelo CAD 3D ou de um modelo físico? Indique para planejar o molde e a amostragem.
Descreva o projeto para preparar uma solicitação clara. Revise, copie ou baixe localmente antes de compartilhar com a empresa adequada.