
ISO 9001
TÜV Italia S.r.l.
Documentación técnica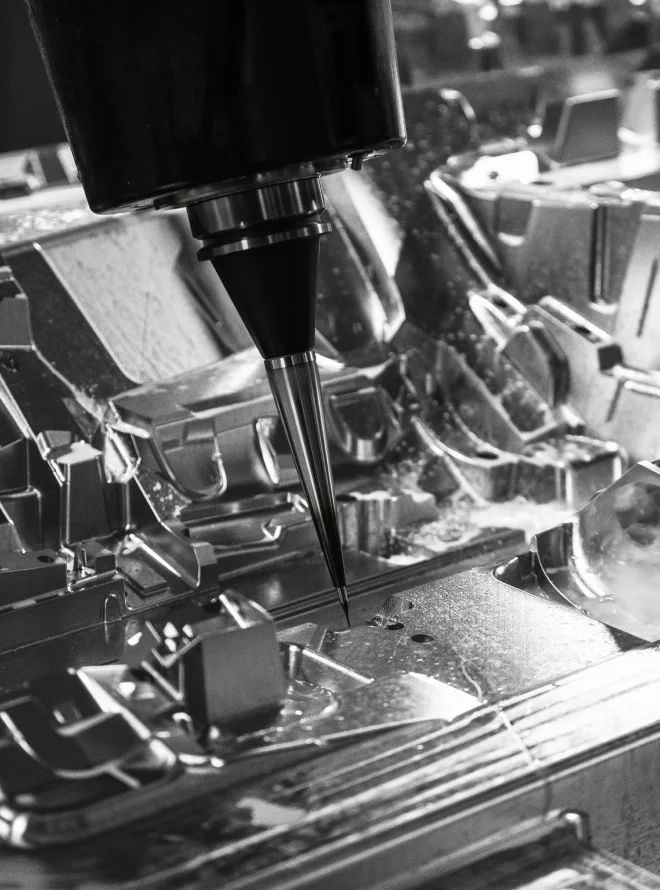
INGENIERÍA ITALIANA · CINCO ESPECIALISTAS
Un referente común coordina la evaluación técnica y comercial con la empresa adecuada.
Fundición a alta y baja presión · Gravedad · Inyección de plástico · Compresión.
Demo local: prepara y descarga tu solicitud. No se envía a las empresas.
5 empresas especializadas. Un referente común.
81+
máquinas y equipos de producción
en 5 empresas · mínimo documentado
41+
centros de mecanizado y fresado
incluidos en los 81+
Aplicaciones y referencias de los sitios oficiales de las empresas. Cada marca enlaza al portfolio de la empresa correspondiente.
Usa Espacio para pausar o reanudar. También puedes tocar o hacer clic en un espacio vacío de la franja. Los logotipos abren sus fuentes.





Cinco especialistas italianos reúnen al menos 81 máquinas y equipos de producción documentados, incluidos 41 centros de mecanizado y fresado.
Mínimos documentados de la red. La disponibilidad y el alcance se definen para cada proyecto.
41
Centros de mecanizado y fresado
10
Tornos
7
Sistemas EDM
3
Rectificadoras
4
Taladrado profundo, micro y radial
3
Prensas de ajuste de moldes
2
Equipos láser
11
Otras máquinas documentadas
Incluidas en los 81+; no se suman aparte.
Ver el desglose de equiposDe la producción anual a las pruebas del molde: recursos para dimensionar tu proyecto.
Al menos
80
moldes / año declarados
>150
t de acero fresado / año
Hasta
60
t · peso máximo de molde
Documentación técnica suministrada
Hasta
1,000
t · pruebas de compresión
Documentación técnica suministrada
superficie sin especificar
Documentación técnicasuperficie de la planta declarada
Documentación técnica suministrada
superficie de producción
Documentación técnicaSuperficies declaradas con su alcance original. El almacenamiento y el transporte se definen según el molde y el destino; solicita su evaluación al referente común.
550
Cobertura documental parcial de la red. Potencia instalada; no es generación anual.
Referencias documentales de sistemas de gestión para evaluar los requisitos de tu suministro.
TÜV Italia S.r.l.
Documentación técnica
SQS / IQNet
Documentación técnicaLa validez, el centro y el alcance aplicables se confirman para cada suministro.
Las fuentes incluyen certificados y marcas publicados, con distintos periodos y niveles de detalle. La documentación disponible no establece una certificación conjunta de la red.
Encuentra la especialidad para tu componente: selecciona un proceso para ver el alcance, las empresas competentes y qué conviene evaluar.
¿Qué aleación, componente y prensa requiere tu proyecto?
Utillaje para fundición a alta presión, con capacidades de squeeze pins, vacío y jet cooling para controlar llenado y solidificación.
Qué conviene evaluarAntes de comparar ofertas conviene aclarar aleación, tamaño de prensa y tolerancias críticas: condicionan el diseño del molde.
Alcance y materialesAluminio y aleaciones ligeras
Documentación técnicaFases disponibles según la empresa y el proyecto.
Análisis de viabilidad del componente, riesgos de metalización y deformación y optimización del proceso de fundición.
Diseño 2D/3D CAD/CAM/CAE para cámara fría en aluminio y latón y cámara caliente en zamak, con integración CAD/CAM 3D.
Simulación de colada, también mediante colaboradores cualificados. El alcance del estudio se acuerda para el proyecto.
Fresado, perforado y mandrinado para construir el molde. Tratamientos térmicos mediante proveedores especializados, según los requisitos.
Informes dimensionales CMM, medición en máquina y muestreo preventivo. Los ensayos y entregables se acuerdan por proyecto.
Define los entregables con la empresa responsable Planos y modelo, alcance de simulación, informes dimensionales y plan de pruebas: selecciona los documentos necesarios para tu suministro.
¿Qué componente y condiciones de fundición necesitas evaluar?
Moldes para fundición a baja presión, con ingeniería de fundición, estudios de colada y apoyo al muestreo según proyecto.
Qué conviene evaluarDefine el componente, la aleación y la secuencia de llenado para valorar el molde de baja presión y las pruebas a planificar.
Alcance y materialesDiseño y muestreo de fundición
Documentación técnicaFases disponibles según la empresa y el proyecto.
Desarrollo del utillaje desde planos 2D, modelos 3D o muestras físicas, dentro de la oferta de moldes de baja presión de la red.
Estudios y simulación de colada. La aplicación a un molde de baja presión y el alcance del estudio se definen para cada proyecto.
Construcción con capacidades de fresado CNC, torneado y electroerosión, seleccionadas según la geometría y los requisitos del molde.
Asistencia al muestreo y apoyo posterior en fundición. La intervención en baja presión se acuerda dentro del alcance del suministro.
Define los entregables con la empresa responsable Planos y modelo, alcance de simulación, informes dimensionales y plan de pruebas: selecciona los documentos necesarios para tu suministro.

¿Qué aleación y geometrías internas debe resolver el molde?
Utillaje por gravedad, coquillas y cajas de machos para latón y aluminio, con soluciones a caliente, frío y Cordis.
Qué conviene evaluarAclara la aleación y las geometrías internas: determinan el número de machos y el tipo de molde permanente.
Alcance y materialesAluminio y latón
Documentación técnicaFases disponibles según la empresa y el proyecto.
Análisis de viabilidad técnica y co-diseño del componente, molde permanente o caja de machos.
Proyecto CAD/CAM del utillaje y diseño 2D/3D de moldes de gravedad para aluminio.
Simulación de colada para moldes permanentes por gravedad, junto al diseño del utillaje y la preparación del muestreo.
Fabricación de moldes permanentes y cajas de machos para latón y aluminio, con montaje y pruebas del molde.
Control de calidad e informes dimensionales CMM. Cotas, tolerancias y documentación se acuerdan según el suministro.
Muestreo en fundición y apoyo posterior, con prototipado disponible cuando el proyecto lo requiere.
Define los entregables con la empresa responsable Planos y modelo, alcance de simulación, informes dimensionales y plan de pruebas: selecciona los documentos necesarios para tu suministro.
¿Qué termoplástico, acabado y número de materiales necesitas?
Moldes de inyección de termoplásticos, con capacidades de asistencia por gas, superficie Clase A y variantes 2K/3K.
Qué conviene evaluarIndica material, número de componentes (2K/3K) y acabado requerido para valorar el molde y el ciclo previsto.
Alcance y materialesTermoplásticos · 2K · 3K
Documentación técnicaFases disponibles según la empresa y el proyecto.
Análisis del producto y sus requisitos de moldeo, con co-diseño y desarrollo 3D según el alcance solicitado.
Ingeniería y diseño CAD/CAM/CAE, con capacidad documentada de análisis Moldflow. Su aplicación se define según el material y el proyecto.
Fabricación y montaje del molde, con servicio adicional de fresado para utillaje de plástico.
Verificación dimensional e informes CMM. Capacidades documentadas PPAP y Cp/Cpk; el paquete documental se acuerda para cada suministro.
Pruebas, muestreo, preseries y reparación del molde. El mantenimiento se planifica según las necesidades del proyecto.
Define los entregables con la empresa responsable Planos y modelo, alcance de simulación, informes dimensionales y plan de pruebas: selecciona los documentos necesarios para tu suministro.
¿Qué compuesto, geometría y acabado requiere la pieza?
Moldes de compresión e inyección-compresión para BMC, SMC, GMT y LFT, y utillaje de corte para compuestos.
Qué conviene evaluarComparte el compuesto (SMC, BMC, GMT, LFT), la geometría y el acabado para evaluar utillaje y condiciones de prensado.
Alcance y materialesSMC · BMC · GMT · LFT
Documentación técnicaFases disponibles según la empresa y el proyecto.
Desarrollo de moldes de compresión para SMC, LFT y GMT, además de inyección-compresión BMC, con análisis y diseño del utillaje.
Fabricación y montaje con capacidades documentadas de fresado multieje y electroerosión, según el diseño del molde.
Control dimensional del molde y verificación con útiles de control. Informes y criterios de aceptación se acuerdan para cada proyecto.
Pruebas de compresión con capacidades documentadas de hasta 1.000 t, según la presentación técnica suministrada. El ensayo se define para cada molde.
Muestreo, preseries, pruebas y mantenimiento del molde: capacidades seleccionadas según el alcance del proyecto.
Define los entregables con la empresa responsable Planos y modelo, alcance de simulación, informes dimensionales y plan de pruebas: selecciona los documentos necesarios para tu suministro.
Casos publicados por las empresas del grupo. Cada ficha indica componente, proceso, material y requisito cuando la fuente lo precisa.
Caso del portfolio de la red: Porsche Macan · Mercedes G-Class · Kartell
Las referencias corresponden a las empresas indicadas; no implican contratos de Italian Mold Group con las marcas mostradas.

Carcasa de transmisión en Silafont 36, de 670 × 350 × 340 mm. Caso del portfolio de la red.
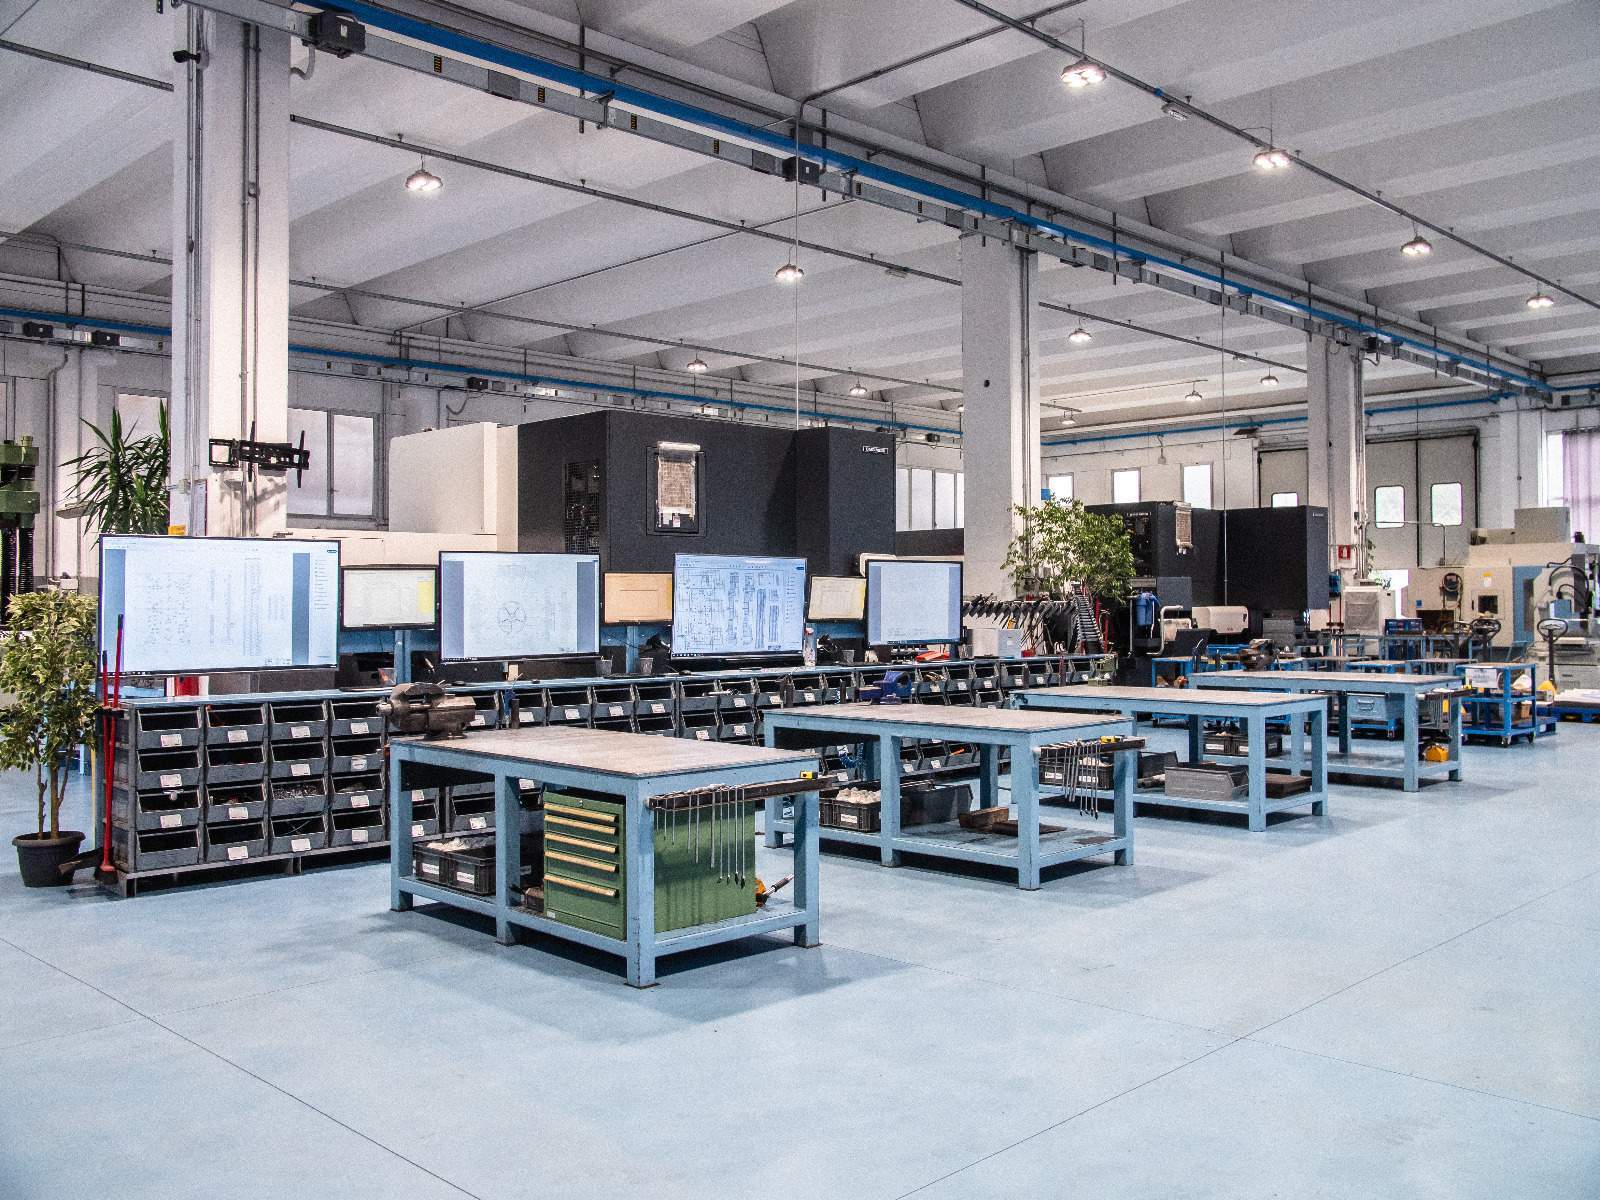
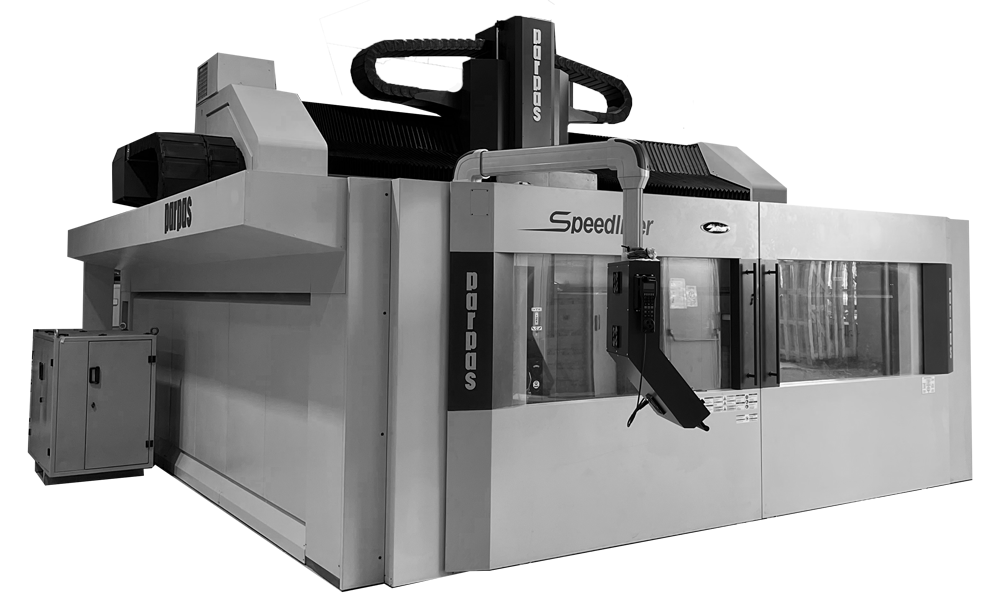
Equipos documentados en la red. Los recorridos son límites de máquina y no equivalen a dimensiones máximas de molde; la configuración se confirma por proyecto.
Fresado multieje
Fresado PARPAS Speedliner de 5 ejes · FPT Tessen35 EVO 5000×1200×1500 mm
Compara los recorridos documentados con las operaciones previstas antes de confirmar las dimensiones admisibles del molde.
Electroerosión, penetración e hilo
Aclara qué geometrías y detalles exigen electroerosión y en qué alcance puede realizarlas la empresa.
Perforado profundo
9 ejes · perforado máximo 1500 mm
Indica profundidad y diámetro de los canales de refrigeración: la profundidad de perforado no equivale a la longitud del molde.
CAD / CAM
Comparte el formato del modelo (2D o 3D) para valorar simulación, programación y mecanizado.
Metrología
La red ofrece controles dimensionales con CMM y entrega informes respecto a las cotas y tolerancias requeridas. Acuerda qué dimensiones deben verificarse y qué documentos necesitas para la aceptación.
81+ · 41+ centros de mecanizado y fresado — incluidos en los 81+
Metrología, fuera del recuento de producción: 2 CMM y 1 brazo de medición.
Del componente a la evaluación técnica y comercial, con un referente común que coordina a las empresas pertinentes.
Define el componente y el proceso
Indica qué pieza necesitas, con qué material y proceso previsto, aunque el proceso todavía esté por decidir.
El referente común coordina la evaluación
Un referente común canaliza la solicitud hacia las empresas competentes y coordina la evaluación técnica y comercial.
Acuerdas alcance y validación con la empresa
La empresa responsable define contigo el alcance técnico y comercial, la validación y el contrato del proyecto.
En esta demo, prepara y descarga tu solicitud. Para iniciar la evaluación, compártela mediante un contacto oficial.
Respuestas prácticas sobre coordinación, confidencialidad, validación, entrega y costo.
Italian Mold Group cuenta con un referente común que coordina la evaluación técnica y comercial con la empresa adecuada. La responsabilidad técnica y contractual del proyecto se acuerda con la empresa seleccionada.
No. Esta versión prepara un archivo local que puedes copiar y descargar. No recibe solicitudes, no envía tus datos y el correo mostrado es demostrativo.
Para preparar el resumen basta una descripción no confidencial. Antes de compartir planos, acuerda con la empresa destinataria el canal y las condiciones de confidencialidad. Esta demo no admite archivos CAD.
Acuerda con la empresa los criterios de aceptación, los ensayos, las muestras y los informes, además de los hitos de avance y las responsabilidades de cada parte.
El sitio está disponible en español, portugués e inglés. Confirma con el referente común el idioma de la evaluación técnica y comercial.
La red ofrece capacidades de mantenimiento de moldes. Pide que la propuesta detalle logística, aduanas, seguro, repuestos y asistencia, incluida la ubicación desde la que se prestará el servicio.
Aclara con la empresa cada partida: ingeniería y simulación, construcción y componentes, tratamientos y acabados, pruebas y materiales, modificaciones incluidas o excluidas, embalaje, transporte, aceptación y repuestos. Son condiciones a acordar, no precios ni inclusiones garantizadas. Pide que cada concepto indique qué incluye y qué se cotiza por separado.
La superficie de almacén, la capacidad de estanterías, el nivel de stock y el plazo de producción no se han publicado. Comparte con el referente común el volumen del proyecto, el almacenamiento y el envío previstos para acordar esos puntos con la empresa.
Cada empresa mantiene su especialidad. Un referente común coordina la evaluación técnica y comercial con la empresa adecuada.
Especialista italiano en moldes de inyección y compresión para termoplásticos y composites. Proyecta y construye utillaje de mediana y gran dimensión, con acabado Clase A y asistencia por gas.
Pregunta útil¿Tu pieza exige acabado Clase A o una variante 2K/3K? Descríbela para valorar el molde.
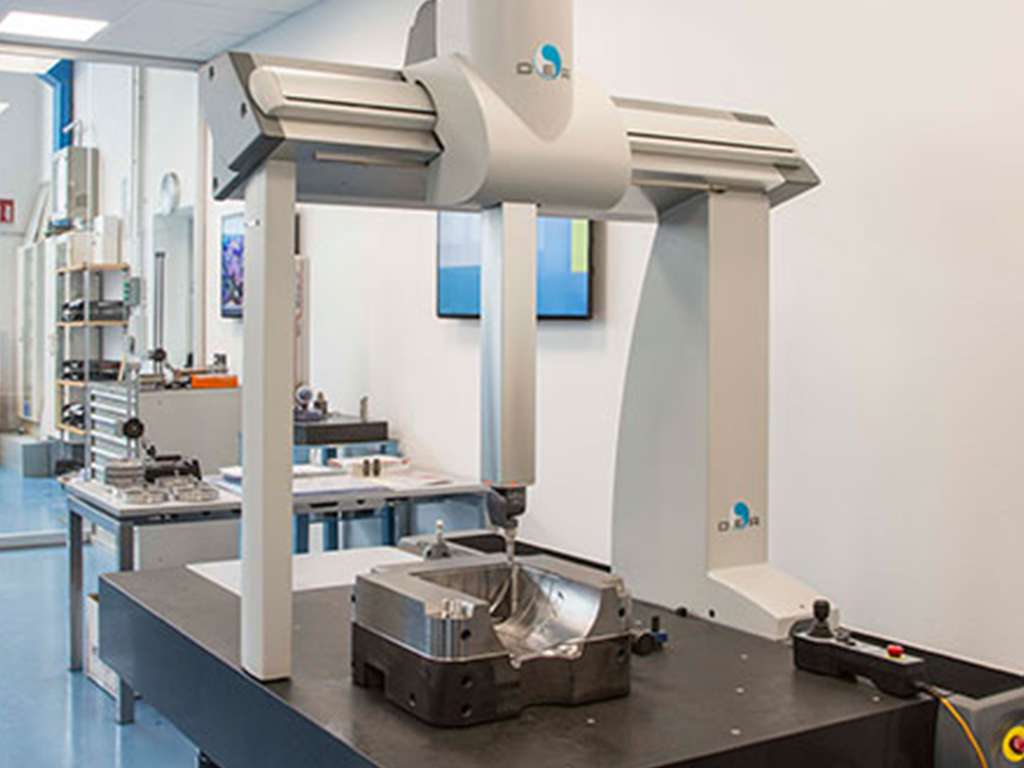
Integra diseño, construcción, metrología y mantenimiento del molde. Trabaja fundición a presión de aleaciones ligeras, inyección de plástico y fundición por gravedad del aluminio.
Pregunta útil¿Necesitas definir cotas críticas, muestreo o mantenimiento del molde? Indícalo para acordar el plan de control.
CMM
control dimensional Hexagon
Construye moldes para fundición a alta presión desde 1976, con ingeniería de fundición y control de procesos. Aplica squeeze pins, vacío y jet cooling para el control del proceso.
Pregunta útil¿Qué aleación, componente y prensa definen tu proyecto? Compártelo para evaluar el molde HPDC.
Squeeze pins
vacío y jet cooling
Fabricante de coquillas y cajas de machos desde 1978 para la fusión por gravedad de latón y aluminio. Ofrece fresado para moldes de inyección y matrices.
Pregunta útil¿Qué geometría interna deben resolver las cajas de machos? Descríbela para valorar el utillaje.
Modelería y moldes para fundición desde 1985. Desarrolla coquillas por gravedad, moldes de baja y alta presión y cajas de machos a caliente, frío y Cordis.
Pregunta útil¿Partes de un dibujo 2D, un modelo CAD 3D o un modelo físico? Indícalo para planificar el molde y el muestreo.
Describe el proyecto para preparar una solicitud clara. Revísala, cópiala o descárgala localmente antes de compartirla con la empresa adecuada.